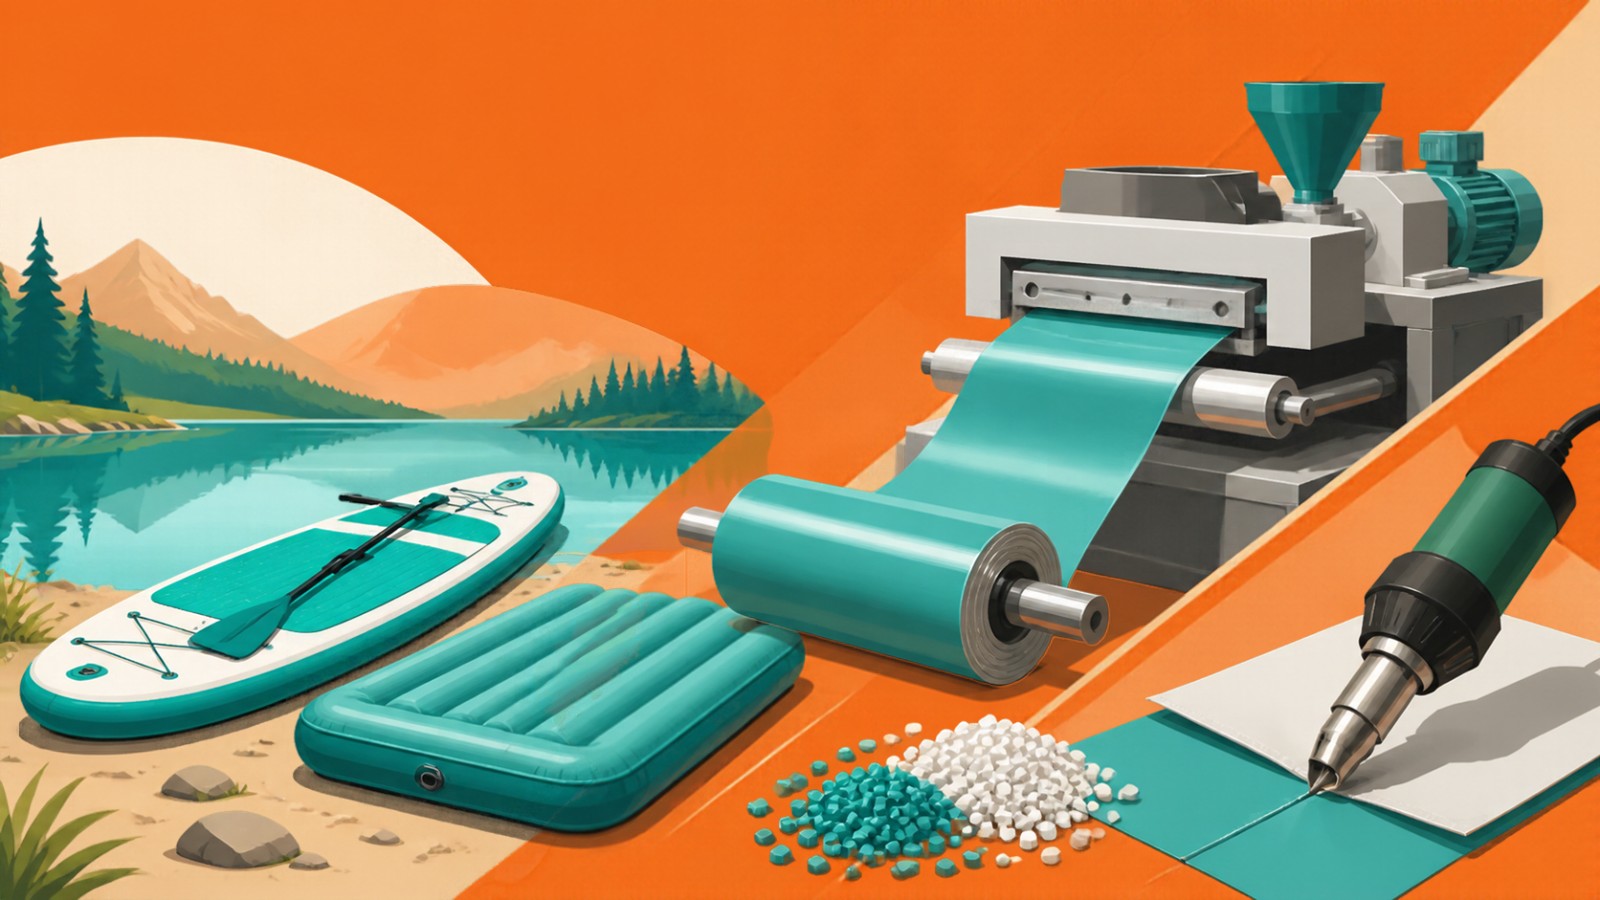
안녕하세요, 아하브입니다. 바람을 넣어 쓰는 인플레이터블 SUP(패들보드), 고무보트, 캠핑 에어매트는 오랫동안 PVC 코팅 원단으로 만들어 왔어요. 값이 싸고 다루기 쉽지만, 가소제가 필요하고 이음매를 용제형 접착제로 붙이는 경우가 많았죠. 오늘은 그 자리를 노리는 폴리에테르 TPU 원단 코팅 컴파운드의 출발 배합을 정리했어요.
POINT
오늘의 한 줄 요약: 폴리에스터·나일론 원단 위에 폴리에테르계 TPU(Shore A 85~90)를 압출 코팅(라미네이션)하고, UV 안정제·가수분해 방지제·블로킹 방지제를 더해 바깥 햇빛과 물에 버티게 하는 것이 배합의 뼈대예요. 이음매는 열풍·고주파 용접으로 붙여 접착제를 줄여요.
1목표 제품과 왜 유망한가
| 구분 | 내용 |
|---|---|
| 목표 제품 | 인플레이터블 SUP·고무보트 튜브, 캠핑 에어매트, 에어텐트 빔용 TPU 코팅 원단 |
| 지금 쓰는 소재 | 가소제를 넣은 PVC 코팅 원단 |
| 바꾸려는 이유 | 가소제 없이 유연, 용접 이음으로 접착제 감소, 가벼움 |
| TPU의 장점 | 내마모·내굴곡, 열 용접 가능, 폴리에테르계는 물에 강함 |
| 어려운 점 | PVC보다 원가가 높음, 햇빛에 약해 UV 대책 필수 |
POINT
공개 자료 근거: 폴리에테르계 TPU는 폴리에스터계보다 가수분해에 훨씬 강해 물·습기가 많은 용도에 쓰인다고 알려져 있어요. 공 블래더 특허에서도 폴리에스터계는 가수분해로 공기가 새기 쉽고, 폴리에테르계 필름은 가수분해에 강하다고 설명해요. 원단 공급사 자료에는 TPU 코팅 원단이 용접으로 붙일 수 있어 용제형 접착제를 줄인다는 점과, UV 안정제나 보호 코팅이 없으면 몇 시즌 뒤 표면 백화·강도 저하가 생긴다는 점이 함께 소개돼요(웹 검색 요약으로 확인).
2요구 물성 목표치
| 물성 | 목표치 | 시험 규격 |
|---|---|---|
| 경도(코팅층) | Shore A 85~90 | ASTM D2240 |
| 인장강도(필름) | 35 MPa 이상 | ASTM D412 |
| 신율(필름) | 450% 이상 | ASTM D412 |
| 코팅 박리강도 | 원단과 분리되지 않을 것(고객 사양) | ISO 2411 계열 |
| 내가수분해 | 70℃ 물 침지 뒤 인장 유지율 확인 | 고객 사양·가속시험 |
| 내후성 | 제논 아크 노출 뒤 색·강도 변화 확인 | ASTM G155 계열 |
| 용접부 강도 | 용접선이 원단보다 먼저 끊어지지 않을 것 | 고객 사양 |
3출발 배합표 (wt%)
| 성분 | wt% | 역할 |
|---|---|---|
| 폴리에테르계 TPU(PTMEG 기반, Shore A 85~90, 압출 등급) | 95.0~97.5 | 유연성·내가수분해·용접성의 뼈대 |
| 카보다이이미드계 가수분해 방지제 | 0.5~1.0 | 장기 물 접촉 대비 보강 |
| HALS(힌더드 아민 광안정제) | 0.3~0.5 | 햇빛에 의한 표면 열화 억제 |
| 벤조트리아졸계 UV 흡수제 | 0.3~0.5 | 자외선 흡수 |
| 페놀계 산화방지제 | 0.2~0.3 | 압출 중 열산화 방지 |
| 블로킹 방지제(실리카 마스터배치) | 0.5~1.0 | 감은 원단끼리 들러붙는 것 방지 |
| 안료 마스터배치(TPU 베이스) | 1~2 | 색상(진한 색은 열 흡수 고려) |
POINT
배합의 방향: 원료 TPU가 대부분이라 베이스 등급 선택이 성능의 대부분을 정해요. 경도는 TPU 등급으로 맞추고, 첨가제는 바깥에서 오래 쓰기 위한 보험이에요. 블로킹 방지제를 너무 많이 넣으면 용접성이 떨어질 수 있으니 조금씩 늘려 가며 시험하세요.
4가공 조건
| 단계 | 조건 |
|---|---|
| 건조 | TPU 펠릿 80~100℃에서 2~3시간, 수분 0.03% 이하 |
| 컴파운딩(첨가제 마스터배치) | 이축압출기, 배럴 170 → 190 → 200℃, 스크류 200~300rpm |
| 압출 코팅 | T-다이 190~210℃, 원단 위에 직접 코팅 후 냉각 롤로 압착 |
| 코팅 두께 | 한 면당 0.15~0.35mm(용도별 조정) |
| 원단 | 폴리에스터·나일론 직물, 필요하면 접착 프라이머 처리 |
| 용접 | 열풍 또는 고주파 용접, 온도·속도는 원단 무게에 맞춰 조정 |
5물성 조절 팁
| 이럴 때 | 이렇게 |
|---|---|
| 너무 딱딱함 | 한 단계 낮은 경도 등급 TPU로 교체 |
| 원단에서 벗겨짐 | 원단 프라이머·코로나 처리, 코팅 온도 조금 올리기 |
| 감은 원단이 들러붙음 | 블로킹 방지제 늘리기, 냉각 충분히 |
| 햇빛에 하얘짐 | HALS·UV 흡수제 늘리거나 보호 탑코트 추가 |
| 용접선이 약함 | 용접 속도 낮추기, 첨가제가 표면에 배어 나오는지 확인 |
POINT
현장 팁: PVC 원단으로 만들던 공장은 접착 공정 설비를 갖고 있어요. TPU로 바꾸면 용접 설비와 작업 조건이 함께 바뀌니, 원단만 파는 게 아니라 용접 조건표까지 같이 제안하면 고객이 바꾸기 쉬워요.
6사업화 포인트
| 포인트 | 내용 |
|---|---|
| 첫 시장 | 고급 인플레이터블 SUP·에어매트 브랜드, 레저 보트 수리용 원단 |
| 차별화 | 가소제 없음 + 용접 이음 + 가벼움을 한 장으로 비교 |
| 확장 | 에어텐트 빔, 구명 장비, 재난 구호용 에어텐트 원단 |
| 리스크 | PVC 대비 원가, 장기 UV·가수분해 데이터 부족 |
| 대응 | 가속 내후·가수분해 시험 데이터를 먼저 만들어 영업 자료로 |
POINT
꼭 알아 두세요: 이 글의 배합과 수치는 공개 자료와 일반적인 TPU 압출 코팅 조건을 바탕으로 한 실험실 검증이 필요한 출발 배합이에요. TPU 등급마다 가공 온도와 첨가제 궁합이 다르니 원료사 기술 자료를 꼭 확인하고, 구명·보트 용도는 해당 안전 기준과 공인 시험으로 검증하세요.
물 위에 떠 있는 패들보드 한 장에도 “무엇으로 공기를 가둘까”라는 소재 질문이 숨어 있어요. 접착제 대신 열로 붙고, 물에 강한 TPU가 그 답이 될 수 있어요.
📌 참고
- 폴리에테르·폴리에스터 TPU 가수분해 비교: Wikipedia, Thermoplastic polyurethane, 웹 검색 요약으로 확인
- 블래더 가수분해 사례: 미국 특허 5,096,756 Composite bladder for game balls, 웹 검색 요약으로 확인
- TPU 보트 원단 용접·내가수분해: Erez, TPU fabric for inflatable boats, 웹 검색 요약으로 확인
- PVC와 TPU 원단 비교(UV·습열): Kelyland, PVC vs TPU tent fabric, 웹 검색 요약으로 확인
- 시험 규격: ASTM D2240, ASTM D412, ASTM G155, ISO 2411 (각 규격 기관 최신판 확인)
상담 및 개발문의 연락처 : pnuai7@pusan.ac.kr / 010-9215-9798
답글 남기기